Technische Probleme verstehen.
Lösungswege entwickeln.
Drei technische Probleme. Drei Lösungswege.
Die folgenden Beispiele zeigen, wie technische Probleme in der Praxis analysiert, hinterfragt und gelöst wurden – und wie sie oft erst dann lösbar werden, wenn nicht nur das sichtbare Symptom, sondern das gesamte System betrachtet wird.
Steckverbinder: Fehlerursache im Prüfsystem
Ausgangslage
Bei einem Steckverbinder für die Automobilindustrie traten sporadische Kontaktprobleme auf. Die Qualitätsanforderung des Kunden lag bei 0 ppm.
Gleichzeitig befanden sich rund 25 Mio. bereits produzierte Steckverbinder im Lagerbestand, die zu 100 % nachgeprüft werden mussten.
Erkenntnis
Die Ursache lag nicht im eigentlichen Produktionsprozess, sondern im vorhandenen elektrischen Prüfsystem.
Nach einem Wechsel der vorgeschriebenen Prüfstifte wurden Prüfstifte mit zu großem Durchmesser eingesetzt. Dadurch konnten Kontakte bereits bei der Prüfung mechanisch verformt werden. Die Prüfung selbst erzeugte damit den Fehler, den sie eigentlich verhindern sollte.
Entscheidung
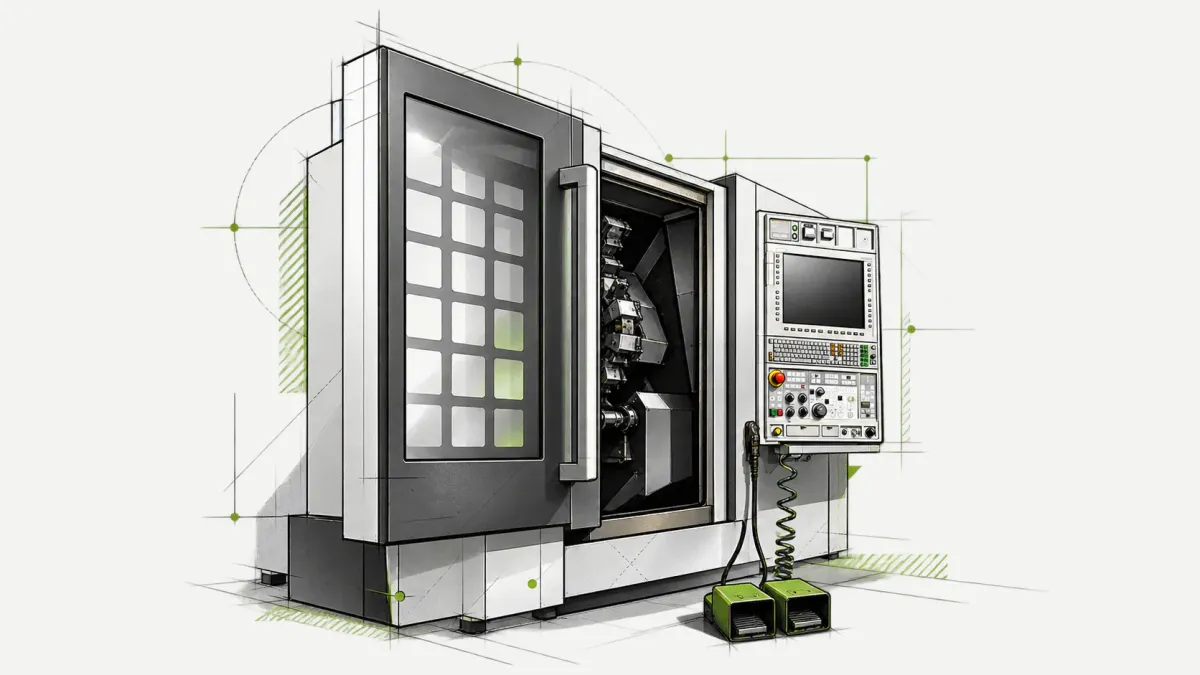
Verändern. Für die nachträgliche 100-%-Kontrolle wurde eine kurvengesteuerte optische Prüfmaschine entwickelt und gebaut. Die Steckverbinder konnten damit im Durchlauf bei einer Taktzeit von 0,4 Sekunden geprüft werden.
Die Anlage wurde mit 1.000 Gutteilen und zwei definierten, markierten Schlechtteilen qualifiziert. In zwölf Durchläufen wurden beide Schlechtteile zuverlässig erkannt. Gleichzeitig wurden zehn Gutteile als Schlechtteile ausgeschleust – damit bewusst auf der sicheren Seite.
Ergebnis
Der vorhandene Lagerbestand von rund 25 Mio. Steckverbindern konnte innerhalb eines Jahres vollständig überprüft werden.
Parallel wurden aus der laufenden Produktion am Ende jeder Schicht jeweils 1.000 Teile über die Anlage kontrolliert. Über die verbleibende Produktionsdauer von fünf Jahren trat beim Kunden kein weiteres Schlechtteil mehr auf.
Spannkopf: Fertigungsgrenze durch Konstruktion lösen
Ausgangslage
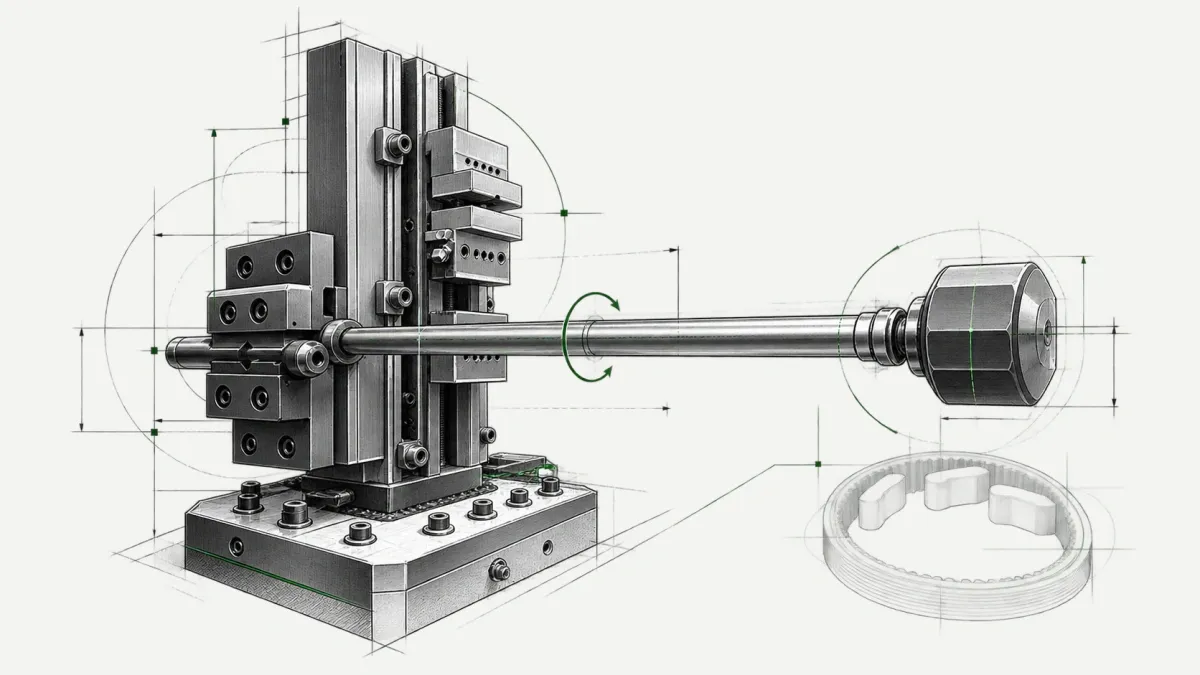
Die Innenkontur eines Spannkopfes sollte einschließlich Längs- und Quernuten auf der Maschine gefertigt werden.
Der verfügbare Hub des Stoßwerkzeugs reichte konstruktionsbedingt nicht aus, um die vorgesehene Kontur vollständig zu bearbeiten.
Erkenntnis
Auch eine zusätzliche Entlastungsnut und das dadurch mögliche Versetzen des Werkzeugs lösten das Problem nicht vollständig.
Statt die vordere Nut wie bisher komplett durchzustoßen, wurde hinterfragt, ob diese überhaupt durchgehend erforderlich ist.
Entscheidung
Verändern. Die vordere Nut wurde bewusst geschlossen ausgeführt. Damit ließ sich die Kontur mit dem vorhandenen Verfahren fertigen – gleichzeitig entstand eine funktionale Verbesserung.
Ergebnis
Aus der ursprünglichen fertigungstechnischen Einschränkung wurde ein zusätzlicher Kundennutzen: Durch die geschlossene Kontur kann weniger Schmutz in den Spannkopf eindringen.
Aus einem Fertigungsproblem entstand damit ein neues Produktmerkmal gegenüber der bisher üblichen, vollständig durchgängigen Ausführung.
Radnabe: Konstruktion als Gesamtsystem
Ausgangslage
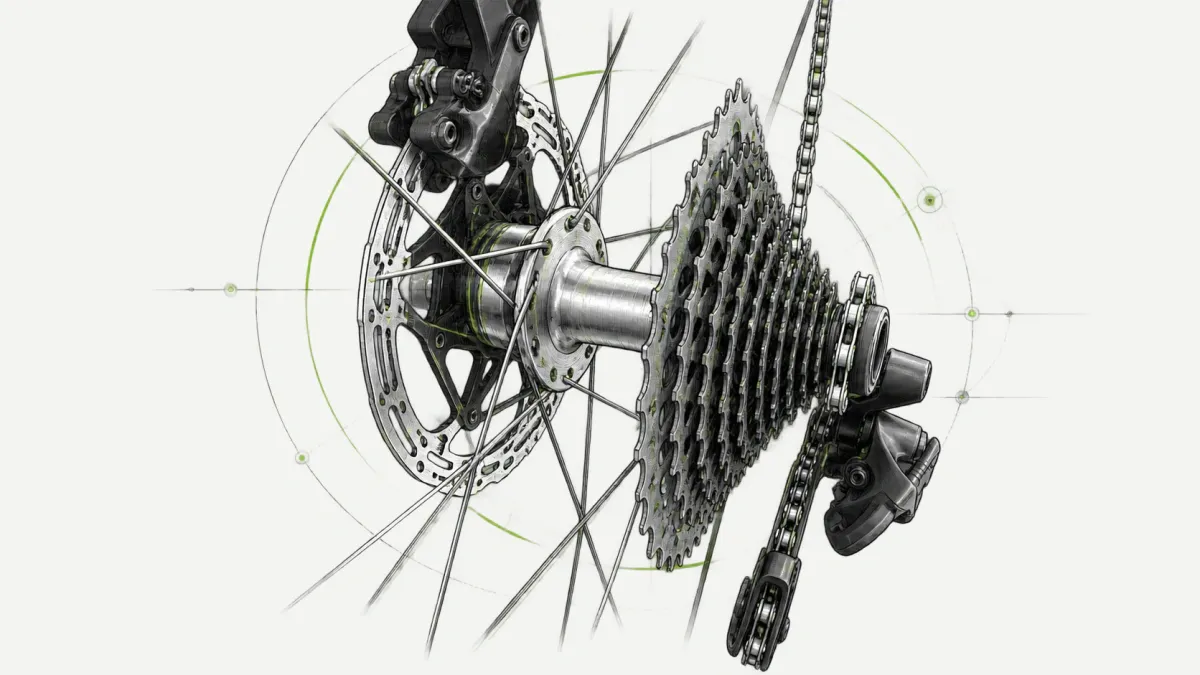
Für hochwertige Laufräder gibt es eine große Auswahl an Naben. Trotzdem zeigen viele Konstruktionen im Detail Kompromisse: Lagersitze, Dichtungen, Vorspannung, Freilauf, Flanschgeometrie und unterschiedliche Achsstandards werden häufig als einzelne Anforderungen betrachtet.
Ziel war deshalb nicht, einfach eine weitere Radnabe zu bauen, sondern die Konstruktion als Gesamtsystem neu zu betrachten.
Erkenntnis
Für Leichtlauf, Haltbarkeit und Steifigkeit entscheidet nicht ein einzelnes Bauteil.
Entscheidend ist das Zusammenspiel aus präzisen Lagersitzen, definierter Lagereinstellung, Dichtung, Achse, Freilauf und der Kraftübertragung über die Speichen. Ein vermeintlicher Vorteil an einer Stelle kann an anderer Stelle unmittelbar zum Nachteil werden.
Entscheidung
Verändern. Die Nabe wurde konsequent vom Gesamtsystem Laufrad aus entwickelt.
Präzise gefertigte Lagersitze, ein einstellbares Lagerspiel, unterschiedliche Dichtungskonzepte, an den Kraftfluss angepasste Flanschgeometrien sowie austauschbare Achs- und Freilaufvarianten wurden nicht als Einzelmerkmale betrachtet, sondern konstruktiv aufeinander abgestimmt.
Damit entstand eine Plattform, die sich für unterschiedliche Einsatzzwecke konfigurieren lässt, ohne das Grundkonzept jedes Mal neu entwickeln zu müssen.
Ergebnis
Aus der ursprünglichen technischen Betrachtung entstand eine eigene Nabenfamilie für unterschiedliche Anwendungen – von Bahn und Straße bis Gravel, MTB und BMX.
Nicht ein einzelnes technisches Feature ist dabei der entscheidende Unterschied, sondern das abgestimmte Gesamtsystem aus Fertigungspräzision, Einstellbarkeit, Leichtlauf, Kraftübertragung und Anpassbarkeit.
Was die drei Praxisbeispiele verbindet
Das sichtbare Problem war nicht automatisch das eigentliche Problem.
Genau darum geht es bei der INNOfabrik: nicht vorschnell eine Lösung produzieren. Erst verstehen, wo das Problem wirklich liegt. Dann den Lösungsweg entwickeln, der in der Realität funktioniert.
- Mal musste ein Produkt als Gesamtsystem gedacht werden.
- Mal erzeugte ausgerechnet die Prüfung selbst den Fehler.
- Mal wurde aus einer fertigungstechnischen Einschränkung ein neues Produktmerkmal.
Technische Fragestellung prüfen lassen
Sie stehen vor einer technischen Entscheidung und wollen wissen, ob der eingeschlagene Weg trägt? Der Technische EntscheidungsCheck schafft eine belastbare Grundlage.